

Třída oceli JIS G3452
SGP
KLASIFIKACE A SYMBOL POTRUBÍ JIS G3452
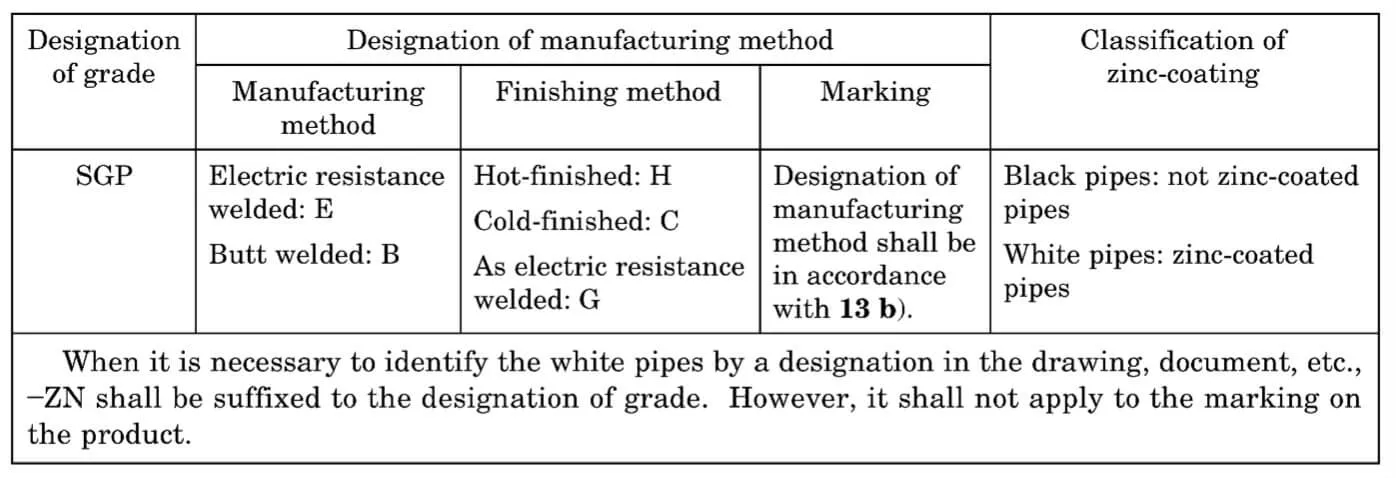
Trubky JIS G3452 by měly být kategorizovány do jedné třídy se symbolem písmene, jak je znázorněno v následující tabulce, a dále rozděleny na černé trubky a galvanizované trubky na základě přítomnosti nebo nepřítomnosti zinkových{1}}potahů na vnější straně trubky.
ROZMĚRY, HMOTNOST A ROZMĚROVÉ TOLERANCE TRUBEK JIS G3452
| JIS G3452 Rozměry, hmotnosti a rozměrové tolerance | |||||||
| Jmenovitý průměr |
O.D. mm |
Tolerance OD |
W.T. mm |
Tolerance WT |
Hmotnost jednotky bez zásuvky kg/m |
||
| A | B | Trubky k řezání s kuželovým závitem | Jiné trubky | ||||
| 6 | 1/8 | 10.5 | ±0,5 mm | ±0,5 mm | 2 |
+ Není uvedeno -12.50% |
0.419 |
| 8 | 1/4 | 13.8 | ±0,5 mm | ±0,5 mm | 2.3 | 0.652 | |
| 10 | 3/8 | 17.3 | ±0,5 mm | ±0,5 mm | 2.3 | 0.851 | |
| 15 | 1/2 | 21.7 | ±0,5 mm | ±0,5 mm | 2.8 | 1.31 | |
| 20 | 3/4 | 27.2 | ±0,5 mm | ±0,5 mm | 2.8 | 1.68 | |
| 25 | 1 | 34 | ±0,5 mm | ±0,5 mm | 3.2 | 2.43 | |
| 32 | 1 1/4 | 42.7 | ±0,5 mm | ±0,5 mm | 3.5 | 3.38 | |
| 40 | 1 1/2 | 48.6 | ±0,5 mm | ±0,5 mm | 3.5 | 3.89 | |
| 50 | 2 | 60.5 | ±0,5 mm | ±1% | 3.8 | 5.31 | |
| 65 | 2 1/2 | 76.3 | ±0,7 mm | ±1% | 4.2 | 7.47 | |
| 80 | 3 | 89.1 | ±0,8 mm | ±1% | 4.2 | 8.79 | |
| 90 | 3 1/2 | 101.6 | ±0,8 mm | ±1% | 4.2 | 10.1 | |
| 100 | 4 | 114.3 | ±0,8 mm | ±1% | 4.5 | 12.2 | |
| 125 | 5 | 139.8 | ±0,8 mm | ±1% | 4.5 | 15 | |
| 150 | 6 | 165.2 | ±0,8 mm | ±1,6 mm | 5 | 19.8 | |
| 175 | 7 | 190.7 | ±0,9 mm | ±1,6 mm | 5.3 | 24.2 | |
| 200 | 8 | 216.3 | ±1,0 mm | ±0.8% | 5.8 | 30.1 | |
| 225 | 9 | 241.8 | ±1,2 mm | ±0.8% | 6.2 | 36 | |
| 250 | 10 | 267.4 | ±1,3 mm | ±0.8% | 6.6 | 42.4 | |
| 300 | 12 | 318.5 | ± 1,5 mm | ±0.8% | 6.9 | 53 | |
| 350 | 14 | 355.6 | – | ±0.8% | 7.9 | 67.7 | |
| 400 | 16 | 406.4 | – | ±0.8% | 7.9 | 77.6 | |
| 450 | 18 | 457.2 | – | ±0.8% | 7.9 | 87.5 | |
| 500 | 20 | 508 | – | ±0.8% | 7.9 | 97.4 | |
CHEMICKÉ SLOŽENÍ POTRUBÍ JIS G3452
| Třída oceli | P | S |
| SGP | 0,040 max. | 0,040 max. |
MECHANICKÉ VLASTNOSTI POTRUBÍ JIS G3452
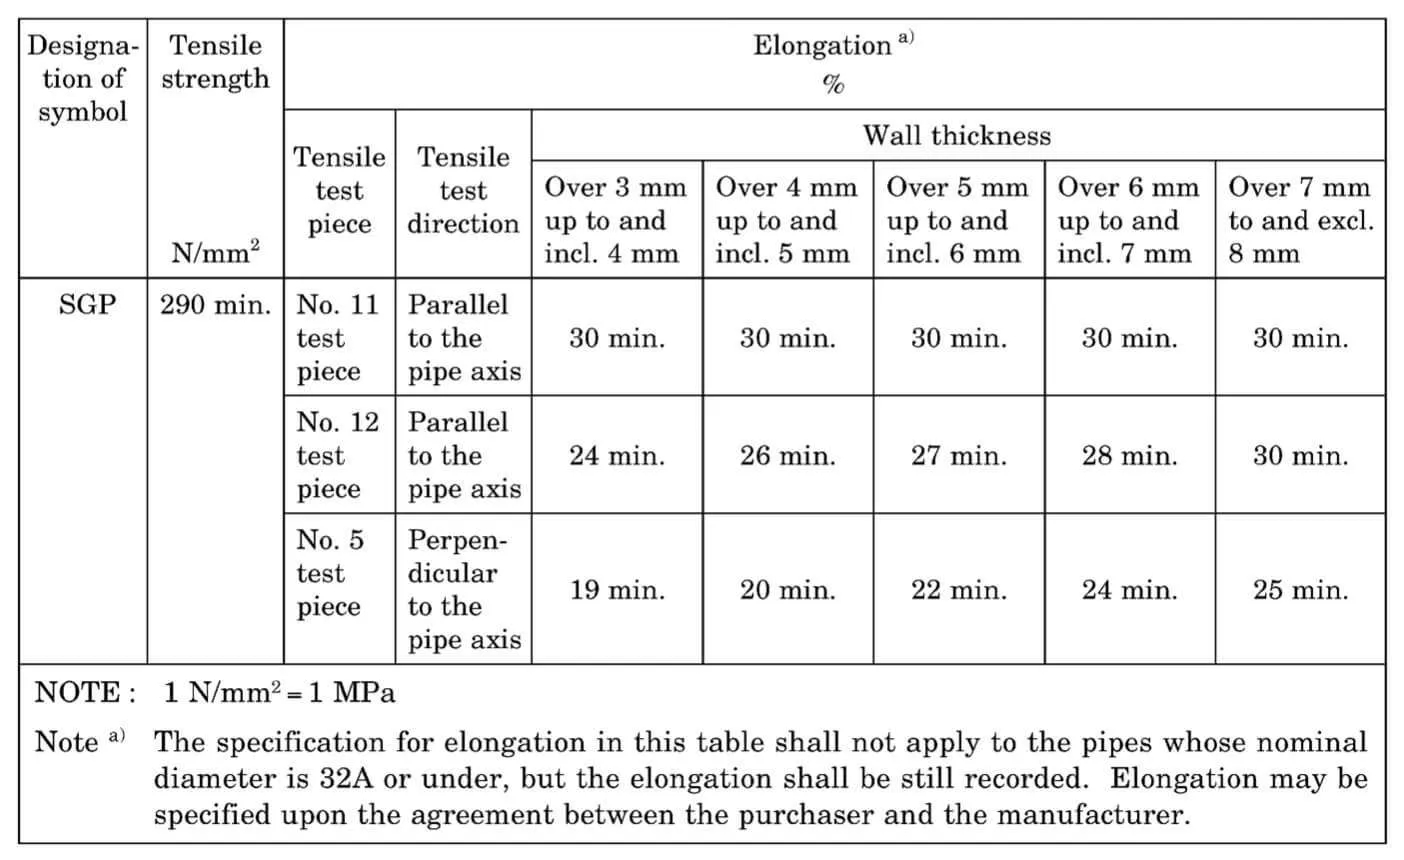
Poznámka:
• Když se zkouška tahem provádí na zkušebním kusu č. . 12 nebo č. . 5 pro trubku s tloušťkou stěny menší než 8 mm, minimální hodnota prodloužení se získá odečtením 1,5 procenta od hodnot prodloužení uvedených v tabulce 3-1 pro každý pokles tloušťky stěny o 1 mm a minimální hodnota zaokrouhlení na celé číslo 4 o 1 JIS Z odečtením 1,5 procenta od hodnot prodloužení V referenční tabulce naleznete příklady výpočtů.
• Hodnoty prodloužení uvedené v tabulce neplatí pro trubky o jmenovité velikosti 32 A nebo méně, jak je uvedeno v tabulce. Hodnota protažení musí být na druhou stranu zdokumentována.
• Pokud se odebírají vzorky z tahových zkušebních kusů, měly by být zkušební kusy č. . 12 a č. . 5 získány z oblasti součásti, která nemá žádné svarové spoje.
ZPŮSOB VÝROBY POTRUBÍ JIS G3452
• Podle JIS G3452 musí být trubky vyráběny elektrickým odporovým svařováním nebo svařováním na tupo. Trubky se dodávají tak, jak byly vyrobeny. Trubky dokončené za studena- však musí být po výrobě žíhány. To se provádí za účelem zmírnění napětí, které se nahromadilo během výrobního procesu, a pro zlepšení tažnosti a houževnatosti trubky.
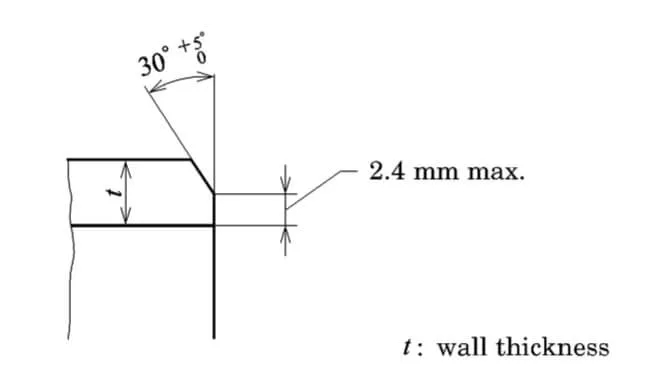
• Standardem pro oba konce trubek je, že musí být buď se závitem, nebo s hladkým-koncem. Trubky jmenovitého průměru 350A nebo více musí mít hladké konce, zatímco trubky 300A nebo menší mohou mít oba typy zakončení. Pokud kupující specifikuje, trubky mohou být objednány se zkosenými konci. Tvar úkosu musí být dohodnut mezi kupujícím a výrobcem, ale pokud taková dohoda neexistuje, bude odpovídat obrázku níže.
• JIS B 0203 popisuje normy pro kuželové závity na závitových trubkách. Na obou koncích trubky se nanesou kuželové závity specifikované v JIS B 0203 a do jednoho konce závitů se našroubuje hrdlo popsané v JIS B 2301 nebo JIS B 2302. Druhý konec trubky, který nebude mít našroubovanou objímku, musí být opatřen-ochranným kroužkem závitu nebo chráněn jiným vhodným způsobem. Pokud kupující specifikuje, může závitová trubka upustit od hrdla. Kuželové závity musí být před použitím zkontrolovány podle JIS B 0253.
• Než jsou trubky a objímky našroubovány, jsou pozinkované-. Pokud kontrola projde, trubky a nátrubky se očistí pískováním, mořením atd. a následně žárovým zinkováním. Použitý zinek musí být destilovaný zinkový ingot třídy 1 specifikovaný v JIS H 2107 nebo alespoň ekvivalentní. Ostatní obecné záležitosti zinkového-povlaku budou řešeny podle JIS H 8641. Zinkový povlak chrání kov před korozí a prodlužuje jeho životnost. Je nezbytný v místech, kde jsou trubky a zásuvky vystaveny vlhkosti nebo chemikáliím.
REFERENČNÍ TABULKA POTRUBÍ JIS G3452
Příklady vypočtených hodnot prodloužení jsou uvedeny pro zkušební kus č
| Tvar zkušebního kusu | Hodnoty prodloužení pro díly tloušťky stěny (%) | ||||
| 7 mm - 8 mm | 6mm-7mm | 5mm-6mm | 5mm-4mm | 4mm-3mm | |
| Žádný . 12 testovací kus | 30 | 28 | 27 | 26 | 24 |
| Žádný . 5 testovací kus | 25 | 24 | 22 | 20 | 19 |
ZKOUŠKA A KONTROLA POTRUBÍ JIS G3452
- Chemická analýza
Analytická chemie V souladu s JIS G 0303 by se měla dodržovat obecná témata společná pro chemickou analýzu, stejně jako proces odběru vzorků pro chemickou analýzu.
Musí být použita technika analýzy v souladu s jedním z následujících standardů: Analytická metoda
Standardy JIS G 1214, JIS G 1215, JIS G 1253, JIS G 1256 a JIS G 1257 patří mezi nejpoužívanější na světě.
- Zkouška tahem
Zkušební kus, pokud není v JIS Z 2201 uvedeno jinak, zkušebním vzorkem musí být zkušební kus označený čísly 11, 12, A, 12, B, 12, C nebo č . 5, jak je definováno v JIS Z 2201, a musí se odebírat z trubky.
- Hydrostatický test nebo nedestruktivní test
Musí být provedeny testy na černé trubce a získaná hydrostatická charakteristika nebo nedestruktivní charakteristika musí splňovat jeden ze dvou níže uvedených požadavků. Toto rozhodnutí bude ponecháno na specifikaci kupujícího nebo na uvážení výrobce, podle toho, který z nich preferuje výrobce.
- Test zploštění
Zkušební kus Z konce trubky se odřízne zkušební kus o délce 50 mm nebo více.
ROZMĚROVÉ TOLERANCE JIS G3452
- Tolerance vnějšího průměru a)
| Klasifikace | Vnější průměr b) |
Tolerance zapnuté Vnější průměr c) |
Použitelné rozdělení |
| třída 1 | Méně než 50 mm | ± 0,5 mm |
Použije se, když neexistuje žádná specifikace. Použitelné na za tepla{0}}dokončené bezešvé ocelové trubky. |
| 50 mm nebo více | ± 1% | ||
| třída 2 | Méně než 50 mm | ± 0,25 mm |
Použije se, když existuje specifikace. Nevztahuje se na horké-ocelové bezešvé trubky. |
| 50 mm nebo více | ± 0.5% | ||
| Poznámky | a) Pro místní díly, jako jsou opravené díly, pokud lze potvrdit tloušťku stěny v rámci tolerance v níže uvedené tabulce nemusí být použita tolerance vnějšího průměru podle této tabulky. |
||
| b) Metoda měření vnějšího průměru trubek přesahujících vnější průměr 350 mm může být určena obvodovou délkou. Vzájemný přepočet vnějšího průměru D a obvodové délky l bude podle následujícího vzorce: D = l / π Kde D: vnější průměr (mm) l: obvodová délka (mm) π:3,1416 |
|||
| c) Tolerance na vnějším průměru konců elektricky odporově svařovaných a automatických obloukem svařované ocelové trubky o vnějším průměru větším než 350 mm musí být ±0,5 %. |
|||
- Tolerance tloušťky stěny a)
| Klasifikace | Pro bezešvé ocelové trubky | Pro jiné než bezešvé ocelové trubky | Použitelné rozdělení | ||
| Tloušťka stěny | Tolerance tloušťky stěny | Tloušťka stěny | Tolerance tloušťky stěny | ||
| třída 1 | Méně než 4 mm | +0.6 mm, -0,5 mm | Méně než 4 mm | +0.6 mm, -0,5 mm |
Použije se, když neexistuje žádná specifikace. Použitelné na za tepla{0}}dokončené bezešvé ocelové trubky. |
| 4 mm nebo více | +15%, -12.5% | 4 mm nebo Přes do a bez. 12 mm | +15%, -12.5% | ||
| 12 mm nebo více | +15 %, -1,5 mm | ||||
| třída 2 | Méně než 3 mm | ±0,3 mm | Méně než 3 mm | ± 0,3 mm |
Použije se, když existuje specifikace. Nevztahuje se na horké-ocelové bezešvé trubky. |
| 3 mm nebo více | ±10% | 3 mm nebo Přes do a bez. 12 mm | ±10% | ||
| 12 mm nebo více | +10 %, -1,2 mm | ||||
| Poznámky | a) Tolerance tloušťky stěny trubek přesahujících vnější průměr 1016,0 mm mohou být dohodnuty mezi výrobcem a kupujícím. | ||||
ZNAČENÍ POTRUBÍ JIS G3452
Na každou trubku, která prošla kontrolou, by měl být umístěn štítek s následujícími informacemi: menší trubky a jiné trubky byly vybrány kupujícím, na druhé straně mohou být svázány dohromady a označeny jedinečným identifikačním číslem pro každý svazek. Pořadí, ve kterém by měly být uvedené položky uspořádány, není uvedeno ani v jedné situaci.
Část produktů může být vynechána, pokud s tím kupující souhlasí.
• Známka je znázorněna písmenem.
• Písmenný znak, který představuje výrobní procesy
• Rozměry
• Jméno výrobce nebo jeho identifikační značka


